在塑料全业务流程中确保实验室与生产端的颜色测量一致性
塑料供应商与色母粒厂商通常在中心实验室借助台式分光光度仪开发并确认颜色配方。当配方转入生产阶段后,各工厂现场一般使用便携式分光光度仪开展日常质量管控。
若实验室与生产端的测量结果无法高度匹配,即便拥有成熟的质量控制流程,技术人员仍需要耗费大量精力处理数据偏差。对于高饱和度色彩、半透明材料、带纹理制件以及在不同温度条件下检测的塑料,该问题会愈发突出。因此,色彩一致性的维持需要一套可将实验室标准与实际生产管控打通衔接的测量工作流程。
挑战
台式与便携式分光光度仪之间的性能差异会造成测量结果偏差,在高饱和度色彩、半透明材料以及复杂塑料部件检测中尤为明显。表面纹理、荧光增白剂等助剂以及温度诱发的色移现象,会进一步放大波动,增大多工厂间测量结果复现的难度。举例而言,刚生产完成的模塑制件直接检测,与该制件后续置于恒温实验室再检测,二者读数会存在区别。
- 耗费额外时间用于测量数据的验证与偏差校对
- 实验室与生产团队之间反复沟通协调
- 判断批次是否满足容差规格时存在不确定性
- 不同工厂、不同操作人员的判定结果不统一
- 面对客户严苛的容差要求时,企业经营风险上升
解决方案
采用与台式仪器数据相匹配的便携式积分球分光光度仪,无需在全部生产现场部署台式设备,即可缩小测量数据鸿沟。
相较于传统便携式设备,Spectura S64 的测量结果与 Ci7800 更为接近,针对关键色彩与难测塑料材料优势显著。多孔径配置可适配不同尺寸、不同外形的制件,摄像辅助定位功能提升测量一致性,NetProfiler 则用于保障跨工厂的仪器一致性。
以上多项功能协同,助力塑料供应商及色母厂商提升检测可信度、减少流程延误,实现各工厂颜色判定标准的统一性。
实施成效
Ci7800 实验室测量数据与 Spectura 生产端测量结果高度匹配,可为塑料供应商与色母厂商带来如下收益:
- 降低跨工厂的测量不确定性
- 改善高饱和度色彩与复杂塑料材质的颜色一致性
- 减少实验室与生产端之间的重复复核工作
- 依据客户容差标准,更有把握地完成合格 / 不合格判定
- 减少因温度导致颜色变化而产生的重复检测
- 校准操作更简便、频次更低,简化日常操作
- 便于人员快速上手,保障仪器操作方式统一
工作流程
1、实验室技术人员使用 Ci7800,在 Color iMatch 软件内完成塑料颜色配方的精准调配。
2、技术人员借助 Ci7800 台式分光光度仪完成色彩测量并确认标准样。
3、实验室通过 Color iMatch / Color iQC 软件,向各生产工厂下发已确认的颜色目标值与标准化测量流程。
4、质量管控经理搭配 Color iQC 软件,使用 Spectura S64 完成塑料粒子的入厂检验。
5、生产操作人员在全生产周期内,使用 Spectura S64 对粒子、色板、模塑件或挤出制件开展质量检测,并在 Color iQC 中对照实验室确认的标准进行评判。
6、质量与生产团队依托 NetProfiler 及标准化工作流程开展仪器定期校验,维持多工厂之间的仪器一致性。
核心产品
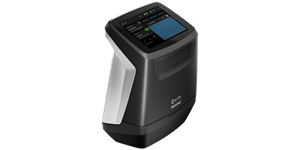
便携式积分球分光光度仪帮助塑料制造商使生产端的测量结果达到接近实验室的水准,降低跨厂差异,实现更高效、更一致的颜色判定。
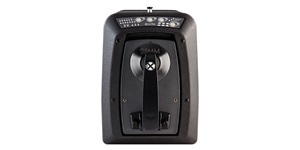
该款设备可为半透明及透明塑料提供高精度测量。
高级配色计算引擎,实现最优配色并提升工作流程效率。
这款质量管控软件将颜色测量数据转化为可落地的质量分析结论,助力挤出生产团队获得更稳定的色彩表现,缩短审批周期。
仪器性能校验工具,在整条供应链中保障颜色测量一致性与质量可靠性。
对于全球化塑料供应商与色母厂商而言,颜色一致性并不仅仅依靠实验室精准配方。生产团队还需要他们可以信任的仪器、材料、操作员和设备共同作用的测量结果。
Spectura 在简化日常校准与操作的同时,让便携式生产测量结果向台式仪器标准靠拢。搭配新增的温度色移校正功能,无论检测地点在哪,技术人员均可做出更为可靠的判定。由此形成高度贯通的质量工作流程,降低不确定性,实现从实验室到生产车间的全链路颜色一致性。
Spectura 常见问题
提升塑料制造的颜色一致性不能仅依靠台式与便携式分光光度仪的数据对齐。企业必须建立标准化颜色测量工作流程,包含统一的夹具配置、样品放置方式、标准化检测流程、仪器一致性校准,以及持续的设备性能优化。
大部分塑料供应商在实验室使用台式分光光度仪开发并确认颜色标准,再通过便携式仪器将标准传递至生产现场及其他工厂。为保障不同地点检测结果一致,操作人员需要规范制件测量方式,必要时使用适配夹具并且确保全部仪器处于同一性能基准。
使用Netprofiler校准工具可以将多台仪器优化至统一出厂基准,减小不同厂区的仪器间差异。配合标准化测量操作,以及实验室 生产设备之间更高的数据契合度,制造企业能够更笃定地开展颜色判定,降低测量不确定性,实现从配方研发到生产质控全流程的颜色一致性。
实验室和生产端测量出现偏差源于多重因素:仪器结构设计、制件温度、表面纹理、半透明属性、操作人员手法以及环境条件。刚下线即检测的模塑件,与后续置于受控实验室环境复测的同一件样品,测量结果会出现区别。
针对高饱和度色彩、带纹理表面以及复杂塑料材料,测量偏差会表现得更为明显。当实验室与生产数据不匹配时,团队往往要耗费额外时间核验数据、消除偏差,判定批次是否符合规格。
想要减小这类偏差,首先要落地标准化测量操作,同时选用可以实现实验室 生产环境数据高度统一的检测仪器。
贵司可以借助仪器性能校验、统一测量参数、标准化操作流程以及定期性能核查,完成便携式与台式分光光度仪的匹配对齐。核心目标是尽可能缩小测量差值,让生产端做出的判定高度贴合实验室确认的颜色标准。
与台式测量结果高度匹配的便携式积分球分光光度仪,能够降低跨地点数据比对的不确定性。依托常规仪器优化程序持续维护一致性,并保证在较长时段内测量的数据都保持可比性。
将便携式与台式仪器纳入一体化工作流程协同使用,企业可以精简质控流程,减少不必要的复测与重复审批。
塑料制造的颜色波动由多重因素共同造成:原材料批次差异、加工工艺条件、测量条件不一致、温度波动、表面特征以及仪器性能偏差。即便是微小的条件改变,也会影响颜色的测量数值与人眼视觉观感。
举例来说,注塑工艺参数波动、材料半透明性、表面纹理、制件温度均会影响测量结果,加大了颜色品质复现难度。当产品分布在多个工厂生产或是使用不同仪器开展检测时,上述难题会进一步加剧。
一套管控完善的色彩管理工作流程可以大范围地控制各类变量,在整个生产流程内实现稳定统一的颜色判定。
高饱和度塑料属于较难实现稳定测量的材料,微小的测量偏差就会对颜色数据产生显著影响。相较于中性色、低饱和度色彩,鲜艳的红、橙、黄、蓝等高饱和度色彩,更容易暴露出不同仪器之间的数据差异。
表面纹理、半透明属性、各类助剂以及生产条件波动,会进一步放大该类问题。因此,若测量系统未完成精准匹配,某一厂区判定合格的颜色,在另一厂区检测时就可能出现争议。
选用和实验室标准数据契合度更高的仪器,配合标准化测量流程与仪器性能优化,能够帮助制造企业在评判高饱和度色彩、执行合格 / 不合格判定时,提升结果可信度。